

 中文简体

Când specificați o supapă pentru o linie de proces critică, diferența dintre o oprire fiabilă și o întrerupere periculoasă se reduce adesea la câțiva mililitri de scurgere pe minut. Testarea de scurgere a supapei este verificarea sistematică a faptului că o supapă poate conține fluidul de proces sub presiune - atât de la evadarea în atmosferă, cât și de la trecerea prin elementul de închidere închis. Acest ghid explică cele două căi fundamentale de scurgere, metodele de testare utilizate în producție și întreținere, standardele cheie ale industriei pe care le veți întâlni în specificațiile tehnice și cum să utilizați aceste cunoștințe pentru a evalua programul de asigurare a calității unui furnizor.
Ce este testarea scurgerilor supapelor și de ce contează?
Testarea de scurgere a supapei este aplicarea controlată a unui mediu de testare la o supapă pentru a verifica integritatea limitei de presiune și eficacitatea mecanismului său de închidere. Se efectuează pentru a confirma că o supapă îndeplinește cerințele de soliditate metalurgică, calitatea producției și performanța funcțională înainte de a intra în funcțiune.
Scurgerile dintr-o supapă se încadrează în una din două categorii:
- Scurgeri externe — scurgerea mediului din interiorul supapei în mediul înconjurător prin corp, capotă, garnituri ale tijei sau garnituri de îmbinare. Acest tip este întotdeauna inacceptabil în orice cantitate.
- Scurgere internă — mijlocul care trece de la partea de înaltă presiune la partea de joasă presiune prin elementul de închidere închis (disc, bilă, poartă sau dop). Acest tip este guvernat de limite de acceptare care variază în funcție de tipul de supapă, materialul de etanșare și standardul de reglementare.
Scurgerile necontrolate au consecințe operaționale directe. O supapă de izolare cu scurgeri într-un tren schimbător de căldură forțează opriri neprogramate ale fabricii. O supapă de abur care trece irosește energie în mod continuu. În serviciul de hidrocarburi sau media toxice, oricare dintre căile de scurgere devine o problemă de siguranță a personalului și de conformitate cu mediul. Din aceste motive, testarea scurgerilor nu este o formalitate – este poarta de calitate primară între proiectarea unei supape și implementarea acesteia pe teren. Standardele API 598 și ISO 5208 definesc procedurile de testare și criteriile de acceptare la care se face referire cel mai frecvent în specificațiile supapelor din întreaga lume.
Testul Shell vs. Testul Scurgerii scaunului: Două tipuri de scurgeri
Producătorii și personalul de inspecție evaluează cele două căi de scurgere în mod independent, într-o secvență fixă și în funcție de criterii de acceptare diferite.
Testul Shell (integritatea limitei presiunii)
Testul carcasei, numit și test al corpului, verifică că părțile supapei care conțin presiune - corpul, capota și articulațiile acestora - pot rezista la o presiune ridicată fără scurgeri externe vizibile. Apa este mediul tipic de testare. Presiunea de testare este de obicei de 1,5 ori presiunea nominală a supapei la temperatura specificată, în conformitate cu API 598. Criteriul de acceptare este clar: nicio scurgere vizibilă este permis. Orice plâns, transpirație sau formare de picături pe suprafețele externe constituie eșec. Supapele mari și de înaltă presiune necesită timpi de reținere proporțional mai mari pentru a permite stabilizarea presiunii și pentru a dezvălui infiltrații lente.
Test de scurgere a scaunului (etanșeitatea elementului de închidere)
Testul de scurgere a scaunului verifică eficiența de etanșare a elementului de închidere închis față de inelele de scaun. Aici trebuie analizate afirmațiile „zero scurgeri”. Rata de scurgere acceptabilă depinde de trei factori:
- Tip supapă — supapele cu gură și robinetele cu bilă obțin în general o închidere mai strânsă decât supapele fluture cu materiale de etanșare similare.
- Material de etanșare — Scaunele elastomerice (EPDM, PTFE, nitril) pot îndeplini practic zero scurgeri conform criteriilor API 598 pentru scaune moale, în timp ce scaunele metal-metal permit rate de scurgere mici, dar măsurabile.
- Standard de guvernare — API 598 specifică scurgerile maxime admisibile pentru fiecare tip de supapă și dimensiunea nominală; ISO 5208 oferă un set mai larg de clase de tarife pe care cumpărătorul le poate selecta.
Testul carcasei trebuie finalizat și acceptat înainte de începerea testului de scurgere a scaunului, deoarece un defect la limita de presiune ar invalida orice măsurare ulterioară a scurgerii interne. Pentru un exemplu despre modul în care integritatea etanșării afectează o anumită familie de produse, luați în considerare modele de supape de reținere cu închidere lentă , unde scurgerile din scaun au un impact direct asupra prevenirii refluxului și controlului loviturii de ari în sistemele de pompare.
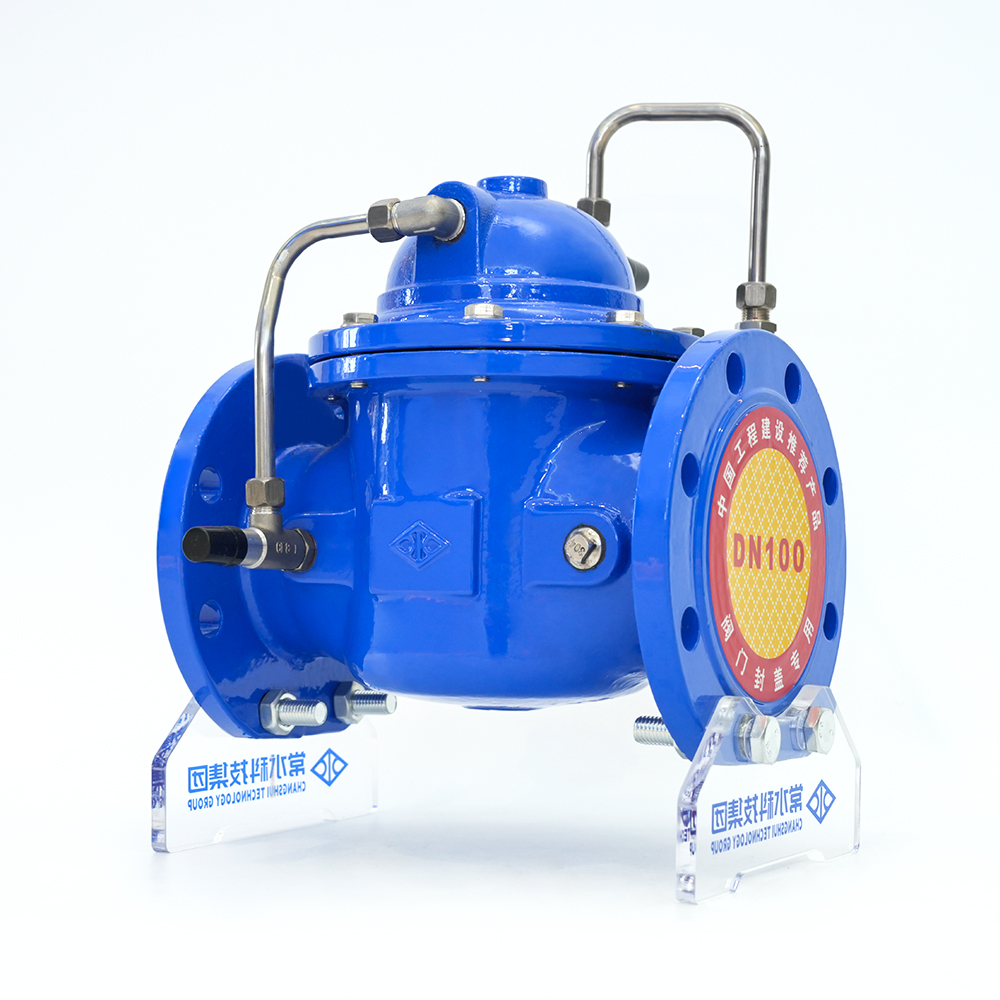 Supapă de reținere cu închidere lentă din fontă ductilă 300X-16Q Furnizori, companie OEM/ODM - Chan Changshui este furnizori de supapă de reținere cu închidere lentă din fontă ductilă personalizate din China 300X-16Q și companie OEM/ODM cu supapă de reținere cu închidere lentă 300X-16Q,... Vizualizare produs →
Testarea de scurgeri hidrostatică vs. pneumatică: alegerea mediului potrivit
Alegerea mediului de testare – lichid sau gaz – are un impact decisiv asupra siguranței, sensibilității și caracterului practic al testului. Nicio metodă nu este universal superioară; selecția corectă depinde de starea de funcționare a supapei, de pragul necesar de detectare a scurgerilor și de mediul de testare.
| Parametru | Testarea hidrostatică | Testare pneumatică |
|---|---|---|
| Mediu tipic | Apa, uneori cu aditivi anticorozivi | Aer, azot sau gaz inert |
| Sensibilitate de detectare a scurgerilor | Moderat; fluxul de lichid vizibil la orificii mai mari | Înalt; gazul scapă prin micro-pasaje și este detectabil cu soluție de săpun |
| Risc de siguranță | Scăzut; energia stocată este minimă datorită incompresibilității fluidului | Înalt; gazul comprimat stochează energie semnificativă; defectarea poate fi explozivă |
| Practică de testare a presiunii | De obicei, 1,5 × presiune nominală | De obicei, 1,1 × presiune nominală sau mai mică, conform garanțiilor procedurale |
| Aplicație primară | Testarea carcasei și a scaunului din fabrică pentru majoritatea supapelor industriale | Serviciu de oxigen, sisteme curate de gaz uscat și acolo unde lichidul rezidual este interzis |
Pentru majoritatea tipurilor de supape din conductele de apă, abur, petrol și gaz, testarea hidrostatică este metoda preferată din fabrică. Apa este ieftină, sigură și ușor de eliminat. Dezavantajul principal este necesitatea de a usca și proteja interiorul supapei după testare, în special pentru corpurile din oțel carbon și fontă ductilă. Testarea pneumatică este rezervată serviciilor în care contaminarea cu umiditate nu poate fi tolerată, cum ar fi liniile de alimentare cu oxigen, sistemele de gaz de înaltă puritate sau aplicațiile criogenice. Dacă este necesară testarea pneumatică, trebuie să vă asigurați că zona de testare este baricadată, personalul este exclus și presiunea este crescută treptat cu o alimentare reglată. Sensibilitatea mai mare a testării gazelor o face, de asemenea, metoda de alegere pentru detectarea scurgerilor de scaun foarte mici în aplicațiile de spectrometrie de masă cu heliu, deși astfel de metode sunt de obicei utilizate pentru supape specializate, mai degrabă decât pentru produsele industriale standard.
Standarde cheie de testare a scurgerilor: API 598, ISO 5208 și mai departe
Înțelegerea ierarhiei standardelor de testare a scurgerilor vă ajută să specificați testul corect pentru aplicația dvs. și, de asemenea, vă permite să adresați unui furnizor întrebările potrivite despre procedurile de testare din fabrică. Aceste standarde diferă în ceea ce privește domeniul de aplicare, presiunea de testare, timpii de reținere și clasificările de scurgere.
API 598 — Inspecția și testarea supapelor
API 598 este cel mai utilizat standard pentru inspecția și testarea supapelor de izolare - robinete cu poartă, robinete glob, cu bilă, de reținere și fluture. Specifică presiunile de testare (1,5 × rating pentru carcasă, 1,1 × pentru scaun), durate de reținere și tabele cu ratele de scurgere. Pentru supapele cu scaun moale, API 598 necesită, în esență, scurgeri zero. Pentru supapele cu scaun metalic, este permisă o rată mică de scurgere admisă, în funcție de dimensiunea și tipul supapei.
ISO 5208 — Supape industriale: testarea presiunii
ISO 5208 introduce un sistem de clasificare mai granular cu rate de scurgere desemnate de la Rata A (fără scurgere detectabilă) până la Rata F și mai departe. Această flexibilitate permite cumpărătorului să aleagă o rată de scurgere care se potrivește cerințelor sale de service, în loc să accepte o singură valoare implicită. De exemplu, Rata A este specificată pentru izolarea de înaltă integritate, în timp ce Rata D sau E poate fi acceptabilă pentru serviciile necritice în care poate fi tolerată o ușoară plângere a scaunului. Tariful trebuie convenit în mod explicit și înscris în specificația de achiziție.
ASME B16.34 — Supape: capăt cu flanșă, filetat și sudat
ASME B16.34 definește în primul rând valorile de presiune-temperatura și standardele dimensionale pentru supapele cu flanșe și filetate. Conține cerințe pentru testarea carcasei, dar nu oferă tabele cuprinzătoare de acceptare a scurgerilor din scaun. Prin urmare, atunci când o specificație citează ASME B16.34, criteriile de testare a scurgerii scaunului sunt de obicei extrase din API 598 sau ISO 5208, așa cum sunt încorporate în specificația proiectului.
MSS SP-61 — Testarea hidrostatică a supapelor din oțel
MSS SP-61 este un standard de testare stabilit de mult timp pentru supapele din oțel. Domeniul său de aplicare este similar cu API 598. Există mici diferențe în timpii de reținere și criteriile de acceptare în comparație directă cu API 598. În practică, API 598 a înlocuit MSS SP-61 în majoritatea specificațiilor moderne, dar este posibil să întâlniți MSS SP-61 în documentația de proiect moștenită.
ANSI FCI 70-2 — Scurgerea scaunului supapei de control
ANSI FCI 70-2 (cunoscut și ca IEC 60534-4) se aplică mai degrabă supapelor de control decât supapelor de izolare. Acesta definește șase clase de scurgeri (Clasa I până la VI) care corespund diferitelor construcții de etanșare, de la Clasa I (scaun metalic fără un test specificat) până la Clasa VI (scaun moale cu scurgeri practic zero). Dacă specificați o supapă modulantă, acest standard înlocuiește API 598 ca specificație de reglementare privind scurgerile scaunului.
Atunci când selectați standardul aplicabil, luați în considerare tipul de supapă (izolare vs. control), sectorul industrial (rafinare, apă, produse chimice, energie) și specificațiile de proiect ale cumpărătorului. Pentru robinete cu bilă cu flanșă în aplicații API 598 , testul de scurgere a scaunului este un pas obligatoriu de acceptare din fabrică care validează performanța de etanșare așteptată de cumpărător.
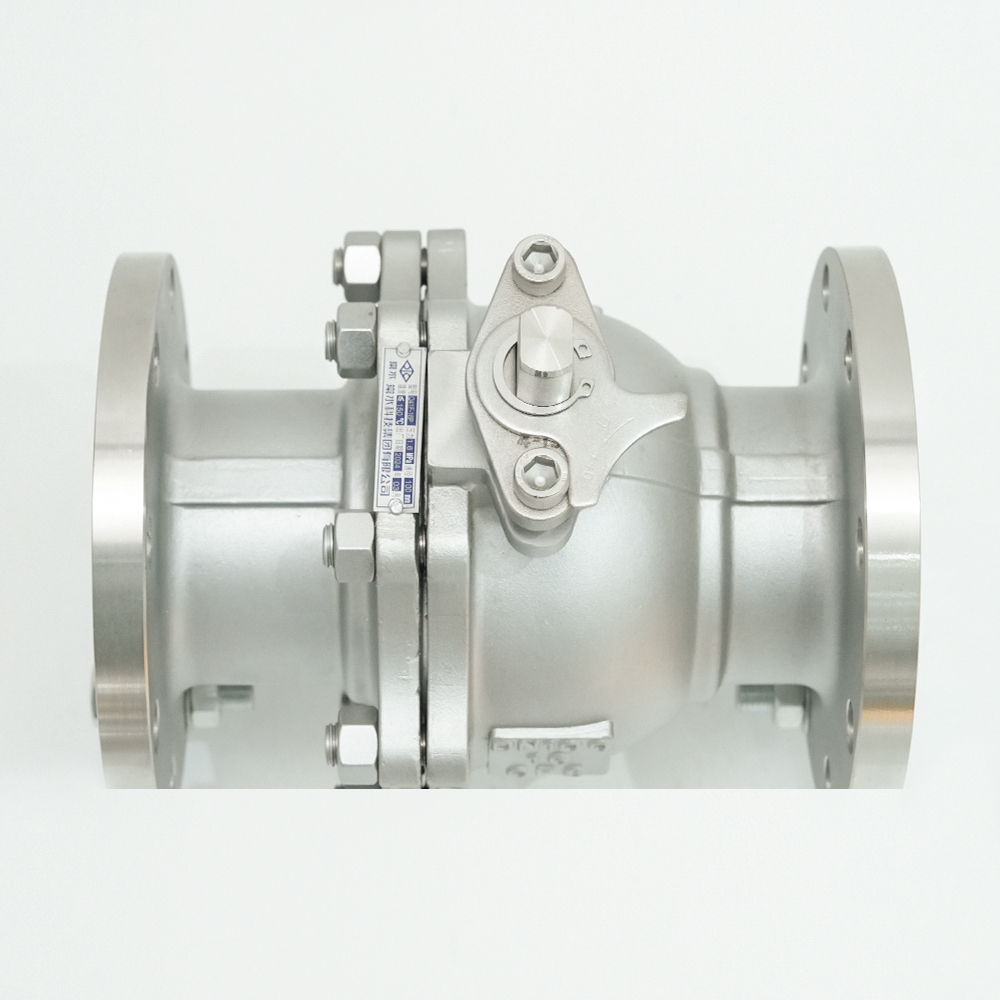 Supapă cu bilă cu flanșă din oțel inoxidabil Q41F-16P Furnizori, companie OEM/ODM - Changshu Changshui este furnizori personalizat din China de supapă cu bilă cu flanșă din oțel inoxidabil Q41F-16P și supapă cu bilă cu flanșă din oțel inoxidabil OEM/ODM Q41F-16P com... Vizualizare produs →
Procedura de testare a etanșeității supapei pas cu pas
Un test standard de scurgere din fabrică urmează o secvență logică care maximizează probabilitatea de a detecta defectele minimizând în același timp riscul de a deteriora supapa. Următorii pași reflectă practica obișnuită a industriei pentru testarea hidrostatică:
- Pregătiți supapa. Îndepărtați toate materialele străine, depunerile, murdăria și așchiile de prelucrare din interiorul supapei. Curățați cu atenție suprafețele de etanșare. Confirmați că supapa este în poziția complet închisă.
- Montați și umpleți. Atașați supapa la dispozitivul de testare cu semifabricate sau dopuri pe flanșele deschise. Umpleți complet cavitatea supapei cu mediul de testare, asigurându-vă că tot aerul este evacuat din punctul cel mai înalt.
- Testul Shell. Presurizați supapa la valoarea prescrisă (de obicei 1,5 × presiunea nominală). Menținere pentru durata necesară — API 598 specifică timpi de menținere variind de la 15 secunde pentru supape mici (DN ≤ 50) până la 120 de secunde pentru supape mari (DN ≥ 600). Inspectați vizual întreaga suprafață exterioară, inclusiv zonele de etanșare a corpului, a capotei și a tijei. Orice scurgere vizibilă este motiv de respingere.
- Depresurizați și pregătiți-vă pentru testul scaunului. Aerisiți presiunea, apoi orientați supapa astfel încât elementul de închidere să fie poziționat pentru a primi mediul de testare din partea necesară. Pentru supapele bidirecționale, producătorul poate efectua testul scaunului într-o singură direcție, dacă designul nu are o direcție preferată de scaun.
- Test de scurgere a scaunului. Represurizați supapa la presiunea de testare a scaunului (de obicei 1,1 × presiunea nominală). Pentru supapele cu scaun moale, criteriul de acceptare este nicio scurgere vizibilă. Pentru supapele cu scaun metalic, colectați scurgerea prin orificiul de ventilație din aval și măsurați-o în raport cu rata admisă din standardul de reglementare.
- Înregistrați rezultatele. Documentați mediul de testare, presiunea de testare, timpul de reținere, scurgerile observate, temperatura ambiantă și numele operatorului. Această înregistrare este baza pentru certificatul de testare din fabrică.
- Manevrare post-test. Scurgeți mediul de testare, uscați cavitatea supapei și aplicați protecție împotriva coroziunii acolo unde este necesar. Pentru supapele cu scaune elastomerice, asigurați-vă că orice apă reziduală nu rămâne în contact cu materialul de etanșare pentru perioade îndelungate.
Greșeli obișnuite și concepții greșite în testarea etanșeității supapelor
Chiar și cu o procedură bine scrisă, anumite erori recurente pot submina validitatea unui test de scurgere. Conștientizarea acestor capcane ajută atât producătorii, cât și inspectorii să mențină integritatea testelor.
Scurtarea timpului de reținere pentru a accelera producția
Un test scurt de câteva secunde poate dezvălui o inundație evidentă, dar nu poate expune în mod fiabil o scurgere lentă printr-o crăpătură mică sau un scaun imperfect. Timpii de reținere specificati în API 598 și ISO 5208 există pentru a permite stabilizarea presiunii și micro-scurgerile să devină vizibile. Abaterea de la durata specificată ar trebui tratată ca o defecțiune a procesului, nu o îmbunătățire a eficienței producției.
Confuză testul de sensibilitate medie cu condițiile de service
Testarea hidrostatică cu apă este mai puțin sensibilă decât testarea pneumatică atunci când este efectuată la presiuni similare, deoarece vâscozitatea mai mare și tensiunea superficială a apei rezistă curgerii prin pasaje microscopice. Acest lucru nu face ca testarea hidrostatică să fie greșită - este metoda corectă pentru majoritatea testelor din fabrică - dar înseamnă că o supapă care trece un test de aer la presiune scăzută poate eșua totuși un test hidrostatic la presiune mare și invers. Mediul de testare trebuie să se potrivească cu profilul de risc și aplicația de serviciu.
Testarea fără curățarea suprafețelor de etanșare
Nisipul, resturile de prelucrare sau depunerile de pe scaunul unei supape pot masca o cale de scurgere, producând un rezultat fals „de trecere” care dispare numai după ce supapa este în funcțiune și resturile sunt îndepărtate. Curățarea suprafețelor interioare și a fețelor de etanșare este o condiție prealabilă obligatorie, nu un pas opțional.
Ignorarea distincției dintre testele pentru carcasă și scaun
O supapă care trece testul carcasei nu a fost calificată pentru etanșeitatea scaunului, iar o supapă care trece testul scaunului la presiune scăzută nu a dovedit integritatea limitei de presiune. Fiecare test verifică o proprietate diferită și are propriul prag de acceptare.
Trecere cu vederea efectele temperaturii asupra presiunii de testare
Presiunile de încercare hidrostatică sunt stabilite pentru o temperatură de referință. Dacă lichidul de testare se încălzește în timpul testului - prin energia de pompare sau condițiile ambientale - presiunea poate crește peste valoarea dorită. Dimpotrivă, un lichid de răcire poate determina scăderea presiunii afișate, ducând la o defecțiune falsă. Lăsați sistemul să se stabilizeze înainte de a înregistra presiunea.
Cum afectează testarea de scurgeri a supapelor calitatea supapelor și selecția furnizorilor
Rigoarea programului de testare a scurgerilor al unui producător este un indicator direct al culturii globale a calității. Un furnizor care efectuează teste în conformitate cu un standard recunoscut, documentează rezultatele complet și poate explica criteriile de acceptare ale acestora este probabil să aplice aceeași rigoare la selecția materialelor, prelucrarea și asamblarea.
Când evaluați un producător de supape, ar trebui să solicitați mai mult decât o declarație generică de „testat conform API 598”. Un raport credibil de testare din fabrică include:
- Standardul specific (API 598, ISO 5208) și ediția la care se face referire;
- Presiunea de încercare aplicată și timpul de reținere atât pentru testele cu carcasă, cât și pe scaun;
- Rata de scurgere măsurată pentru testul scaunului, mai degrabă decât doar o notație „proces/eșec”;
- Mediul de testare și temperatura ambiantă în timpul testării;
- Identificarea operatorului și data testării.
Producătorii cu laboratoare metalurgice interne, bancuri de testare pentru supape dedicate și echipamente de analiză spectrochimică au de obicei un control mai strict al procesului decât cei care externalizează testarea. Acesta este un punct practic pentru cumpărători. Când evaluezi furnizorul potențial gama de supape din fontă ductilă , întrebați cum funcționează protocolul lor de testare în fabrică, ce rate de scurgere dețin pentru stocul standard și dacă puteți asista la test în timpul unei vizite de acceptare în fabrică. Un producător de renume va saluta un astfel de control.
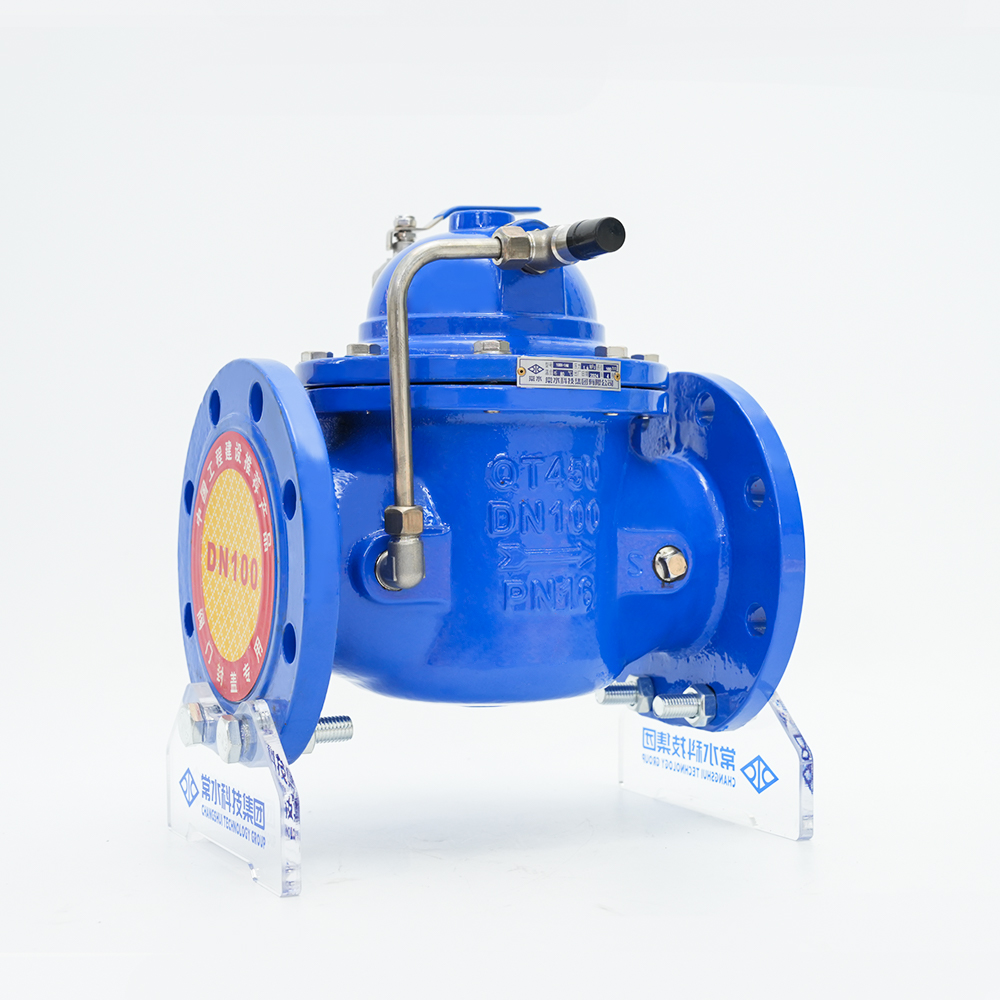 Producători de supape din fontă ductilă, Fabrică de supape din fontă Changshui Technology Group Co., Ltd. este producători din China de supape din fontă ductilă și fabrica de supape din fontă, oferim fontă ductilă personalizată... Vizualizare produs →
Concluzie: construirea încrederii prin teste riguroase de scurgere
Testarea de scurgeri a supapelor este puntea practică între designul unei supape și performanța sa de încredere în domeniu. Distincția dintre scurgerile externe (testul carcasei) și scurgerile interne (testul scaunului) este fundamentală, iar alegerea mediului de testare – hidrostatic vs. pneumatic – trebuie să se potrivească cu cerințele de service și constrângerile de siguranță ale aplicației. Standardele pe care le veți întâlni cel mai des – API 598, ISO 5208, ASME B16.34, MSS SP-61 și ANSI FCI 70-2 – joacă fiecare un rol distinct în guvernarea procedurilor de testare și a criteriilor de acceptare.
Testarea nu se termină la poarta fabricii. Supapele instalate în serviciile critice ar trebui să fie re-testate periodic ca parte a unui program de întreținere preventivă, în special după reparații sau dezasamblare. Aceleași principii de curățare a suprafețelor de etanșare, presiune de testare corectă și criterii de acceptare documentate se aplică în mediul atelierului ca și pe locul de producție.
Când achiziționați supape, utilizați cunoștințele de testare a scurgerilor ca parte a lentilei de evaluare a furnizorilor. Solicitați documentație clară de testare, verificați dacă criteriile de acceptare declarate se aliniază cu nevoile dvs. de service și rămâneți atenți la semnalele de calitate pe care le oferă programul de testare al unui producător. O supapă care a trecut un test de scurgere bine executat este o supapă în care poți avea încredere cu siguranța oamenilor tăi și continuitatea procesului tău.


